Печи большой емкости и перспективы их развития
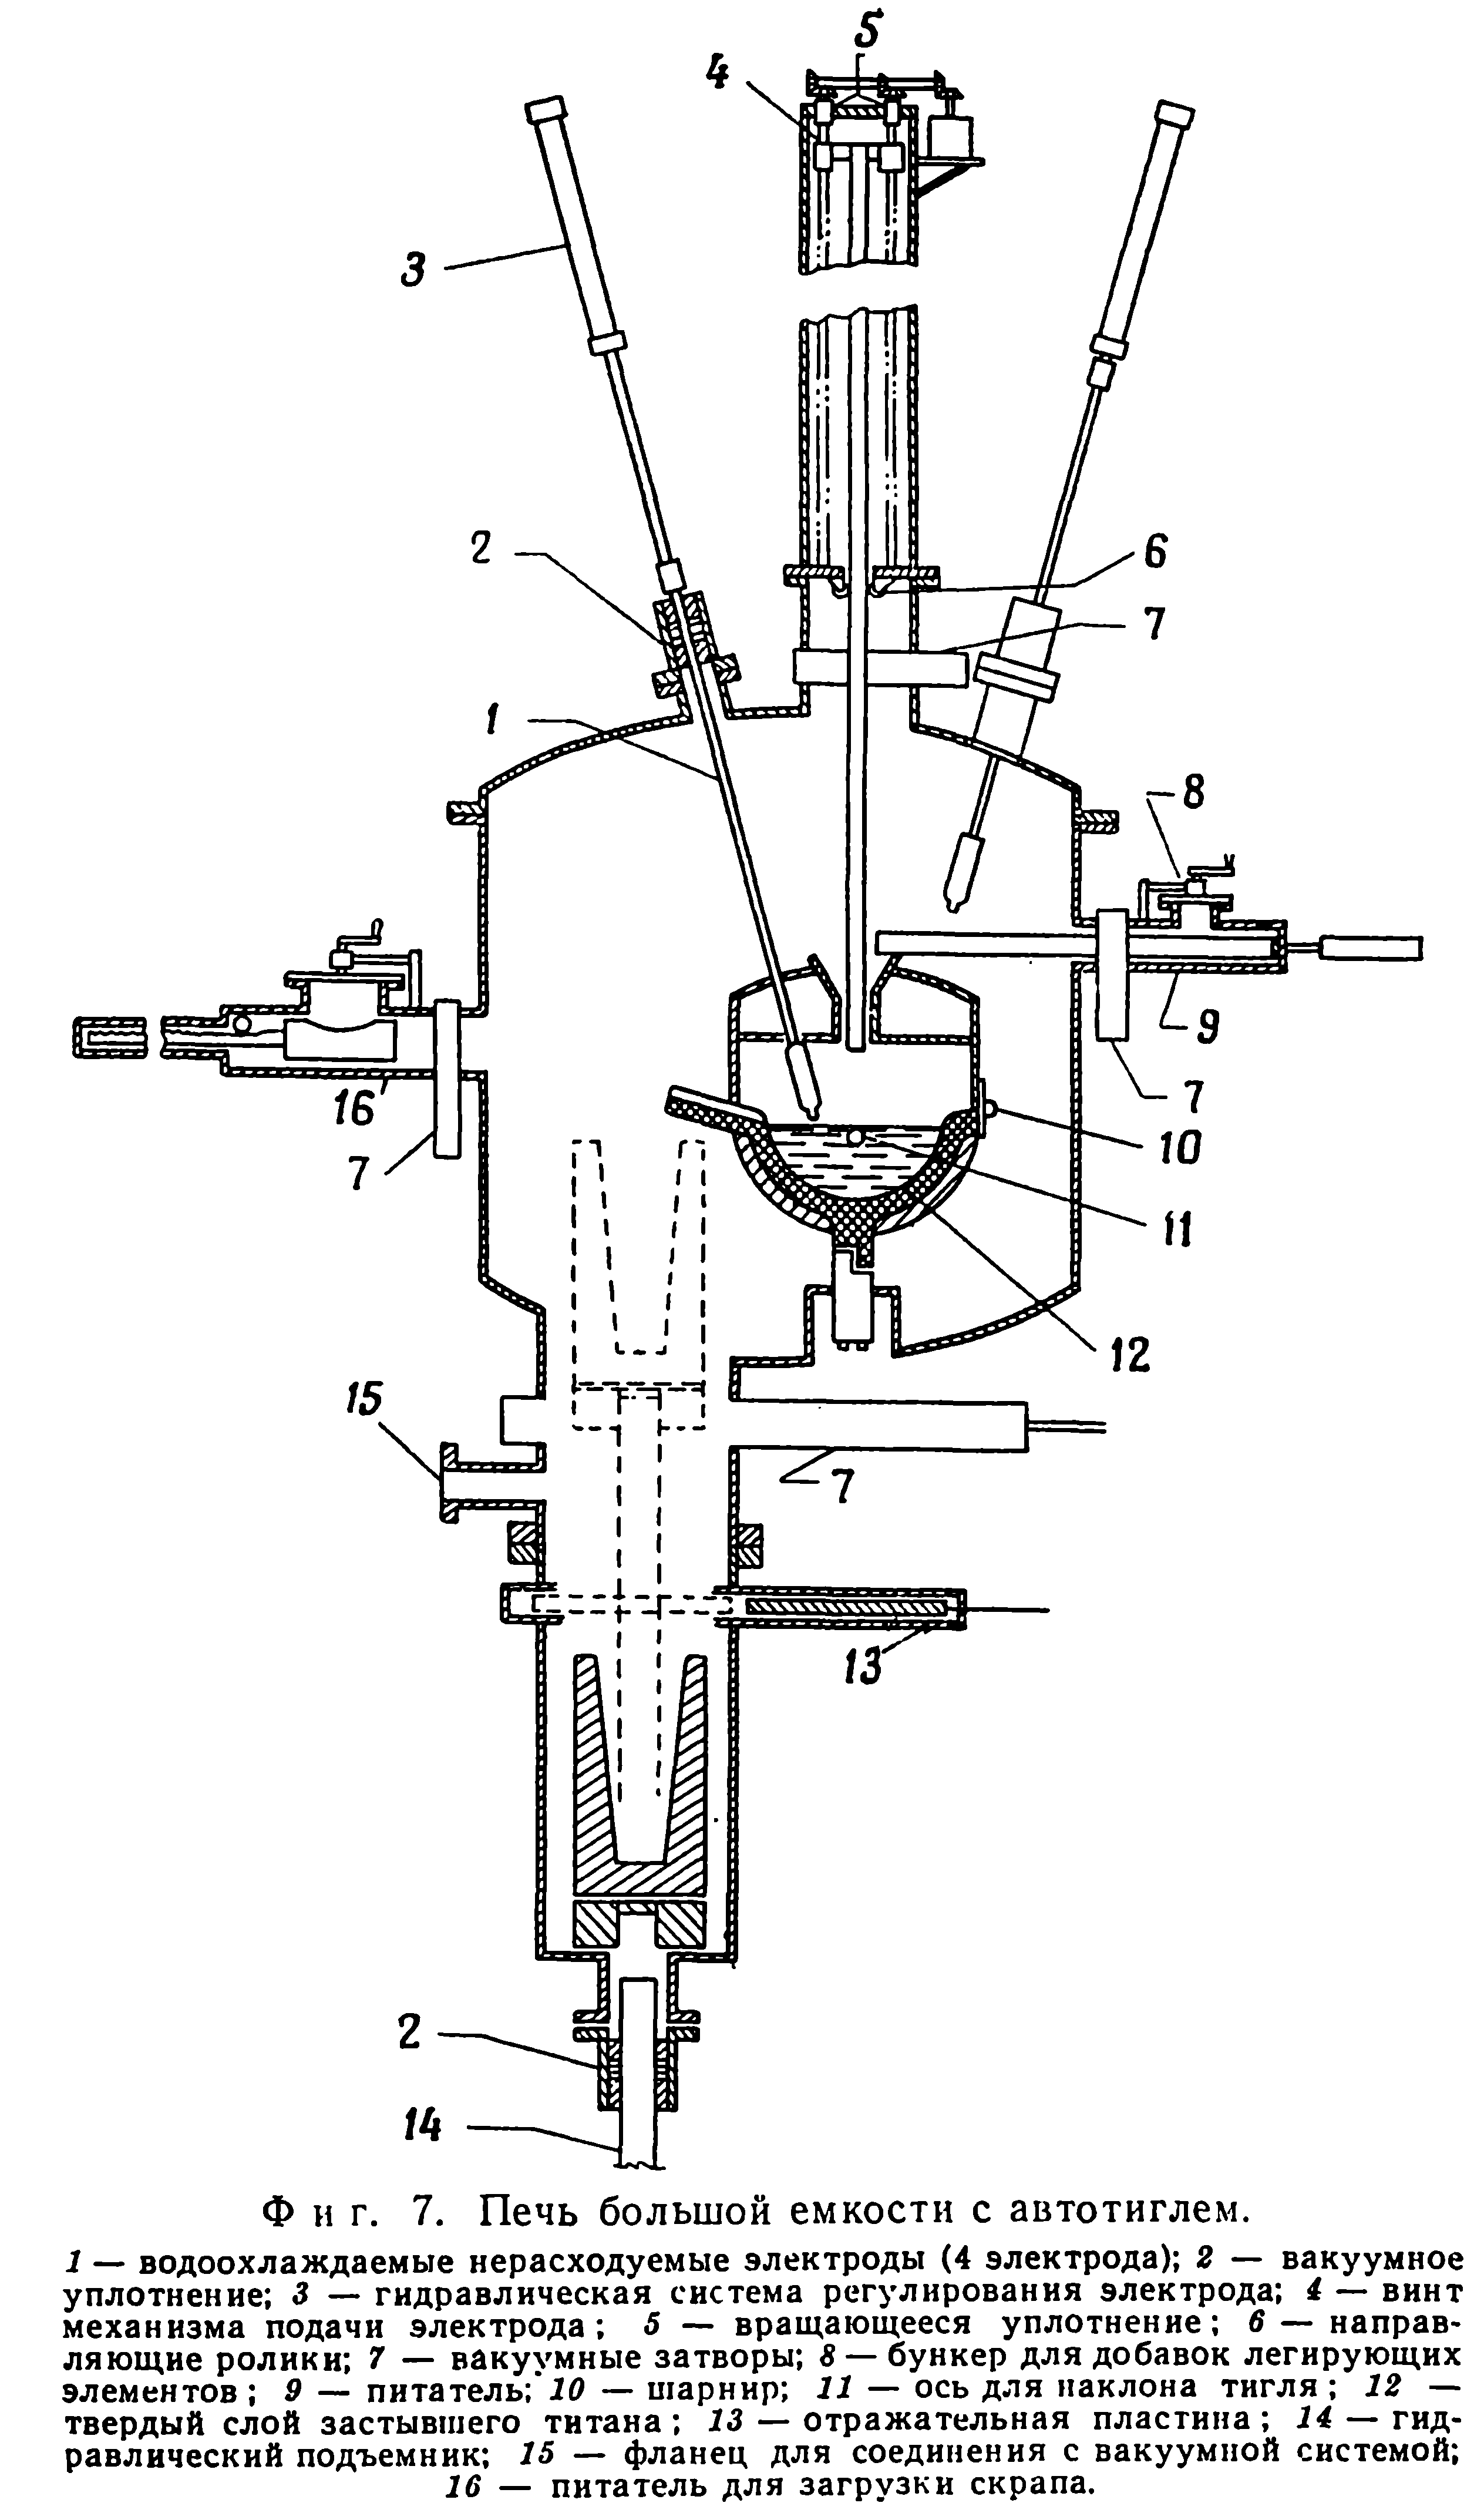
На фиг. 7 показана схема печи большой емкости с автотиглем, дающей возможность получать однородные по составу слитки с низким содержанием водорода, а также точное литье даже при использовании большой доли скрапа в шихте. Печь может работать как с расходуемым, так и с нерасходуемым электродами. Технология плавки в ней аналогична плавке в дуговых сталеплавильных печах. Назначение и устройство основных деталей и узлов печи легко можно уяснить из схемы без каких-либо пояснений.
Такая печь может иметь либо водоохлаждаемый медный автотигель, либо тигель из нержавеющей стали, охлаждаемый за счет излучения и футерованный тонким слоем огнеупорной изоляции. Небольшой выступ на дне тигля не покрывается огнеупором для создания надежного электрического контакта. Описываемая печь работает с четырьмя (или более) нерасходуемыми электродами. Последние представляют собой массивные медные цилиндры с вольфрамовыми наконечниками. Перемещение электродов в вертикальном направлении не вызывает никаких затруднений при наклоне печи для разливки металла. Расходуемый электрод, показанный в центре схемы, выполнен из губчатых брикетов, которые соединяются между собой сваркой. В этой печи можно для нее же изготовить электроды. Такая операция есть не что иное, как повторное использование в процессе некоторой доли продукции, но поскольку количество металла, вводимое с расходуемым электродом в процесс плавки, мало по сравнению с загружаемым в начале цикла, потери чистой продукции также малы. Кроме того, исключаются прессование и сварка брикетов губки, что снижает стоимость плавки.
Расходуемый электрод укрепляется над печью в специальной шахте, в которой установлен и механизм для его перемещения. Изложницы для отливки слитков по своим геометрическим размерам не отличаются от применяемых обычно в сталеплавильной практике. Однако при плавке титана графитовые изложницы, укрепленные на массивной литой медной подставке, предпочтительнее чугунных. Описываемая конструкция печи предназначена для промышленной эксплуатации. Шлюзы для загрузки титана и легирующих элементов, а также для извлечения готовых слитков обеспечивают полунепрерывный процесс. Эта печь дает возможность отливать квадратные болванки, слябы или небольшие слитки для ковки в противоположность круглым тяжелым слиткам, получаемым при отливке в холодные формы. Эта особенность технологии позволяет экономить время при черновой прокатке, поскольку обычное оборудование приспособлено скорее к прокатке квадратных сечений, нежели круглых.
Представляется возможным также изготовление точного литья. Расходуемый электрод изготовляется из чистой губки прессованием в брикеты либо отливкой. Так как в данном случае нет необходимости добавлять в электрод легирующие элементы и скрап, эта операция является относительно простой и не требует специального оборудования.
Окружающий электроды кожух смонтирован в виде колонки и при загрузке печи снимается; по окончании загрузки он укрепляется в верхней части кожуха печи.
Та часть шихты, которая не была спрессована, а также все легирующие элементы загружаются непосредственно в печь или в бункер загрузочного устройства. Затем печь откачивается и заполняется инертным газом. Материал, загружаемый непосредственно в тигель, расплавляется с помощью нерасходуемых электродов, после чего электроды поднимаются и печь снова откачивается. Переплав расходуемого электрода осуществляется только в вакууме. В течение этой операции происходит удаление водорода. Затем печь снова наполняется инертным газом и шихта поддерживается в жидком состоянии с помощью нерасходуемых электродов. Из жидкой ванны отбираются пробы для анализа, по окончании которого вводятся корректирующие добавки, затем электроды поднимаются и металл выливается. В процессе первой плавки (из серии плавок), когда печь еще холодная, все операции — загрузка, установка электродного кожуха и формы — производятся на воздухе. В дальнейшем все эти операции выполняются без открывания печи, что исключает длительные периоды охлаждения печи, которые были бы неизбежны при осуществлении их на воздухе.
На первый взгляд кажетсй, что эта печь представляет собой радикально новую конструкцию, однако в действительности здесь использованы без изменения некоторые узлы и детали, которые в течение многих лет применяются в вакуумных индукционных печах: например, шлюзы загрузки шихты и подачи форм, а также приспособление для отбора проб. Возможно, печь будет оборудована вспомогательным электродом для дугового обогрева прибыльной части слитка. Такое устройство является обычным в вакуумных индукционных печах. Пробы титана можно отбирать с помощью графитовой ложки, так как в данном случае требуется определить лишь необходимость корректирующей добавки легирующих элементов, поэтому содержание углерода в образце не имеет существенного значения.